服务热线
0755-8923 3819

服务热线:
0755-8923 3819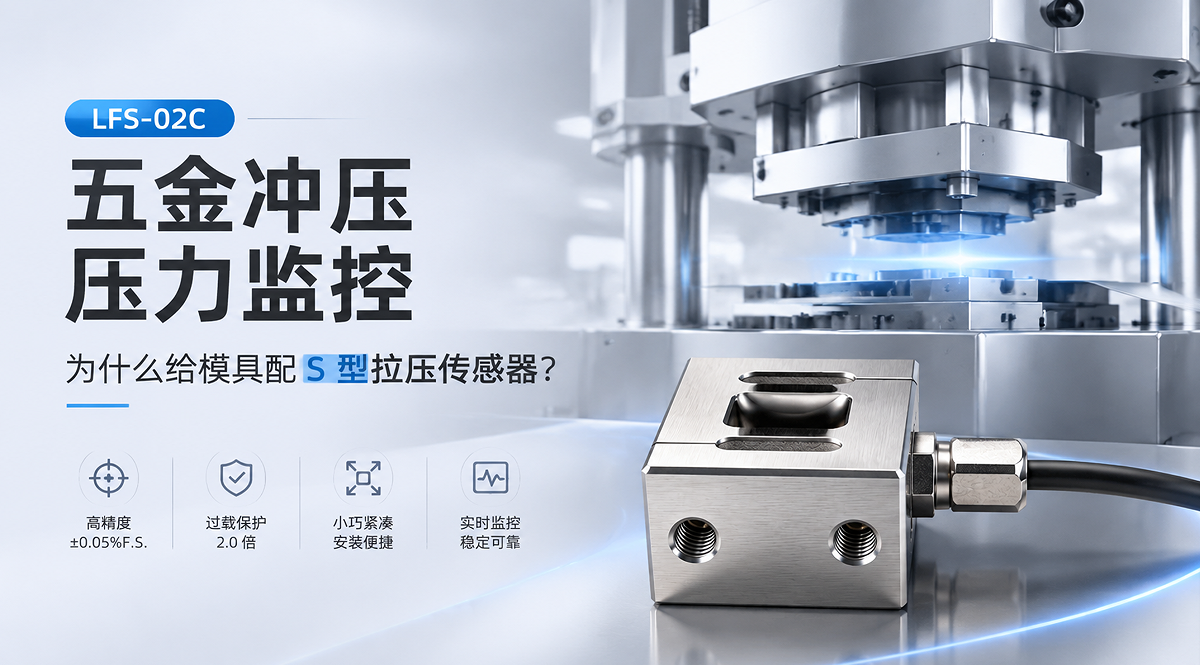
干五金冲压的都懂,模具是车间里最贵的家当。可冲压这活儿,材料重叠、定位偏一点、模具磨损,冲压力说涨就涨,模具往往是"闷声"被搞坏的——等发现时,修模的钱够买好几十个传感器了。
所以我现在给冲压线做方案,冲压力监控必上。S型拉压传感器装在力传递路径上,实时盯着冲压力,这是给模具最实在的一道保险。
冲压过程中,传感器实时盯着力值。一旦超过设定阈值,控制系统立刻报警或停机。别小看这一下,很多时候就是这一下,把模具从"压裂"的边缘拉了回来。
光看单次力值不够,我一般会把冲压力数据长期存下来看趋势。力值慢慢往上爬,往往意味着模具磨损了、材料批次变了——趋势比单点更能说明问题,能在模具彻底坏掉之前安排维护。
冲压力数据还能用来评估模具的疲劳状态。什么时候该保养、什么时候该换,用数据说话比凭经验拍脑袋靠谱,模具寿命管理也就有了依据。
| 我关注的要求 | 力准参数 | 为什么我在意 |
|---|---|---|
| 抗冲击 | 压向安全过载200% | 冲压冲击大,过载不够就是消耗品 |
| 防护等级 | IP65 | 冲压车间油污、粉尘多,防护是基本要求 |
| 工作温度 | -20 ~ 80℃ | 车间温度波动,传感器不能跟着失准 |
| 精度 | ±0.05% F.S. | 力值监控要准,报警阈值才设得靠谱 |
| 材质 | 不锈钢 | 耐腐蚀、耐油污,车间环境扛得住 |
这里面我最看重抗冲击和防护等级——冲压是典型的高冲击、高油污场景,这两项不过关,传感器在车间里活不长。
| 配置项 | 我的选择 | 理由 |
|---|---|---|
| 传感器 | LFS-02C(不锈钢) | 压向安全过载200%、极限过载500%,冲压冲击扛得住;不锈钢耐油污 |
| 安装位置 | 冲压模具与压力机之间 | 直接感知冲压力,信号最真实 |
| 配套设备 | 力准变送器 + PLC/DCS | 信号转换后接入产线控制系统,报警停机联动 |
安装上我提醒一句:传感器要装在力传递路径的正中间,别偏着装。偏载会让力值失真,报警阈值就没意义了。
五金冲压做力值监控,传感器选型别只比价格。抗冲击、防护等级、精度,这三样才是模具安不安全的关键。
S型拉压传感器在冲压场景里,我用了这么久,LFS-02C算是比较对口的——不锈钢耐油污、200%安全过载、500%极限过载、±0.05%精度,常规冲压力监控基本够用。
有具体冲压工况拿不准的,把冲压力范围、材料厚度、冲次频率这几点告诉力准技术团队,让他们帮你核一下过载和量程,比自己在车间里试错强——毕竟试错的成本,可能是几套模具。
如需获取详细产品规格或咨询五金冲压力值监控传感器选型方案,欢迎联系力准传感技术支持团队。
力准传感 —— 致力于提供精准、可靠的力与振动测量解决方案。
上一篇: 自动化产线做精密压装,我为什么总给S型拉压传感器留个位置?
下一篇:没有了
公司地址:深圳市龙岗区龙岗街道新生社区碧新路2380号新生绿谷1栋A7层
工厂地址:惠州市惠阳区镇隆镇长龙村新丰组80号
0755-8923 3819
info@ligentcn.com
Copyright © 2013-2025 深圳市力准传感技术股份有限公司 版权所有 粤ICP备18107338号